
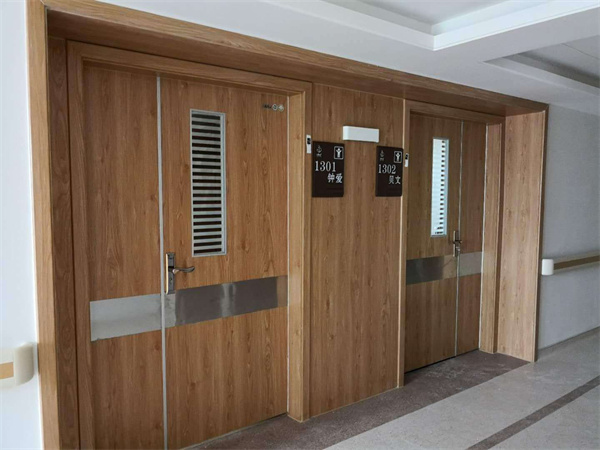
木制医用门执行YY/T 0621-2016 医用门通用技术要求,同时参考 LY/T 1923《室内木质门》、GB18580 人造板甲醛释放标准,区别于家装木门,重点围绕基材、含水率、饰面抗菌、全封边、结构、五金、性能七大工艺指标生产,适配医院高频开关、频繁消毒的使用环境。
一、基材与门芯工艺
基材选用高密度防潮纤维板或实木复合基材,板材密度≥0.68g/cm³,拒绝低密度普通板材,提升抗潮、抗变形能力。
门扇内部采用实心填充或实木龙骨 + 复合芯,禁止纯空心蜂窝纸简易填充,保证抗撞击性能,减少病床撞击凹陷。
基材含水率控制在 6%~12%,匹配项目当地平衡含水率,降低温湿度变化带来的开裂、翘曲风险。
板材环保等级达到 E0 级及以上,甲醛释放量满足 GB18580,保障医院室内空气质量。
二、饰面工艺(抗菌耐消毒核心)
常用饰面为 HPL 高压防火板、CPL 连续压板、医用浸渍饰面,不使用普通装饰纸。
饰面需做抗菌处理,按 ISO22196 标准,表面抗菌率≥99%,可抑制金黄色葡萄球菌、大肠杆菌。
饰面耐化学消毒剂擦拭,反复酒精、含氯消毒液擦洗不起皮、不褪色、无腐蚀,表面致密光滑,便于清洁。
表面无气泡、针孔、褶皱,色差均匀;300mm 距离目视无明显划痕、麻点。
三、封边工艺(重中之重,防潮关键)
门扇四周全封边,锁孔、合页开孔位置同样单独封边,严禁漏封。
采用 PUR 热熔胶封边,耐潮、耐老化,不易开胶;封边接缝严密,无溢胶、翘边、脱层,边角圆滑无崩边。
门框、门套线同步全封边,避免水汽从门框断面渗入板材,防止门框膨胀发霉。
四、门扇、门框结构工艺
门扇整体平整度误差≤2mm,对角线尺寸偏差控制在允许范围内,无扭曲翘曲。
门框采用同材质防潮板材一体加工,可按需加装不锈钢防撞带,抵御病床、推车撞击。
如需观察窗,采用圆角钢化玻璃(厚度≥5mm),玻璃与门扇密封处理,无尖锐棱角,防止磕碰伤人。
门扇预留防撞条卡槽,可嵌入耐消毒剂橡胶密封条,起到隔音、防尘、缓冲撞击的作用。
五、五金配套工艺
合页选用医用承重合页,满足 20 万次以上开合测试,承重适配门扇重量,长期使用门扇不下垂。
门锁采用医用静音锁,锁体开孔处封边完整,启闭无卡顿,适合病房安静环境。
五金件具备防锈、耐消毒剂腐蚀能力,表面无毛刺;螺丝紧固牢固,不易松动。
六、出厂性能指标
隔音性能:门扇隔声量≥30dB,降低走廊噪音干扰患者休养。
抗冲击:可承受常规病床推车撞击,无明显凹陷、开裂。
耐冷热循环:温湿度交替变化,饰面不开裂、不起鼓。
如需防火款,板材需做阻燃处理,满足对应建筑防火规范。
七、生产与成品检验工艺
工厂一体化预制生产,减少现场加工,现场仅组装安装,避免现场切割破坏封边防护。
成品出厂逐扇检测:外观、尺寸、平整度、封边、开合测试,附带合格证、抗菌、环保、耐擦洗检测报告。